¿Puede el SP900BF-AP de Quectel detectar un defecto antes de la siguiente estación?
El nuevo módulo de IA local de Quectel podría mantener el vídeo de inspección dentro de la fábrica. Una prueba piloto propuesta con dos cámaras permite evaluar tiempos, calidad y fiabilidad.
Una caja sale de la estación de sellado con una esquina de la etiqueta doblada hacia dentro. La cámara ve el pliegue. En una fracción de segundo, la caja llega al desviador y el controlador tiene que saber cuál debe retener para revisarla. El sistema necesita una decisión a tiempo, asociada al artículo correcto.
El 11 de noviembre de 2026, Quectel presentó el SP900BF-AP en Múnich. La empresa fabrica módulos de comunicación y sistemas embebidos para fabricantes de equipos. Este modelo incorpora un procesador Qualcomm Dragonwing IQ-9075 en un módulo pensado para tareas como la inspección en líneas de producción. Quectel indica hasta 100 billones de operaciones por segundo, o 100 TOPS, de cálculo de IA en el dispositivo. Según la compañía, hay muestras de ingeniería para determinados clientes y el soporte de Ubuntu y Yocto Linux seguía en desarrollo cuando se anunció el módulo. Anuncio de Quectel del 11 de noviembre
La pregunta práctica es si una fábrica puede tomar la decisión de inspección en local y enviar un pequeño registro de evento en lugar de un flujo continuo de vídeo. Una estación con dos cámaras da pie a un ensayo concreto. Empieza por el defecto y el plazo que impone la cinta. Después comprueba si los requisitos se cumplen cuando el armario se calienta y una cámara pierde un fotograma.
El módulo reúne los componentes de cálculo de una estación de visión
El SP900BF-AP tiene un encapsulado LGA de 65 × 65 mm y un grosor de 4,55 mm. Quectel enumera una unidad de procesamiento neuronal dedicada, un procesador de señal de imagen y hardware de vídeo independiente, además de la CPU y la GPU. El anuncio describe configuraciones con hasta 36 GB de memoria LPDDR5X y 256 GB de almacenamiento UFS. Esa combinación permite que un fabricante reúna la captura, el procesamiento de imagen y la inferencia en un mismo armario. Todavía tiene que integrar el módulo con una placa base portadora, las cámaras, la alimentación, la refrigeración y un controlador de línea. Especificaciones y foto del módulo Quectel · Opciones de configuración de Quectel
Cada bloque resuelve una parte del trabajo. La cadena de imagen prepara los píxeles tras la captura, el procesador neuronal puede ejecutar un modelo compatible de detección y la CPU puede asociar los resultados al identificador de la pieza y enviar el mensaje. El hardware de vídeo resulta útil si la estación guarda un fragmento para revisar un caso discutido. Quectel indica tasas máximas de codificación y decodificación de vídeo 4K de 120 y 240 fotogramas por segundo, respectivamente. Esas cifras de códec corresponden a una carga distinta de detectar un defecto en cada fotograma mientras funcionan dos cámaras. Especificaciones del módulo Quectel
Los 100 TOPS son un máximo de rendimiento aritmético. La precisión numérica, las operaciones que admite el modelo en el acelerador, el movimiento de datos y los pasos que pasan a otro procesador determinan cuánto de ese máximo aprovecha cada carga. Un modelo que cabe en memoria puede esperar por la conversión de imágenes o dedicar gran parte de su tiempo a mover datos entre etapas. La pregunta para la compra es si esa combinación de software y cámaras puede emitir a tiempo un resultado para cada pieza en las condiciones acordadas de la línea.
Qualcomm documenta un kit de evaluación Dragonwing IQ-9075 y ejemplos con varias cámaras para quienes quieran explorar la plataforma. Sirve para estudiar la cadena de vídeo y el modelo mientras se negocia el acceso a muestras de Quectel. La decisión de compra sigue necesitando datos obtenidos con el módulo, la placa portadora y el entorno de ejecución seleccionados. La ficha pública cita Ubuntu y Yocto Linux. Pide al proveedor la imagen arrancable exacta, el paquete de soporte de placa y las versiones de los controladores de cámara que puede entregar con la muestra. Guía de desarrollo de Qualcomm Dragonwing, junio de 2026 · Anuncio de muestras de ingeniería de Quectel
Cada pieza necesita una sola decisión aunque la vean dos cámaras
Imagina una estación con una cámara superior para revisar la etiqueta y otra lateral para detectar una solapa de sellado levantada. El disparo asigna un identificador a la caja. La aplicación asocia ambas vistas con ese identificador, analiza las zonas relevantes y emite un único resultado para el controlador lógico programable, o PLC. El resultado puede indicar que la pieza pasa, que queda retenida para inspección o que hay un fallo de estación. El controlador ejecuta la acción posterior según las reglas de la línea.
En una demostración con una cámara es fácil pasar por alto ese identificador compartido. A velocidad de producción, una imagen tardía de la caja 41 puede llegar después de la primera vista de la caja 42. Unir los fotogramas por orden de llegada podría atribuir el defecto a la caja equivocada. Únelos usando el identificador del disparo, limita explícitamente cuánto se espera una vista ausente e incluye ese identificador en el resultado que recibe el PLC. Si la cinta se para y vuelve a arrancar, también hace falta una regla para descartar las piezas pendientes y evitar que una decisión antigua se aplique a un artículo nuevo.
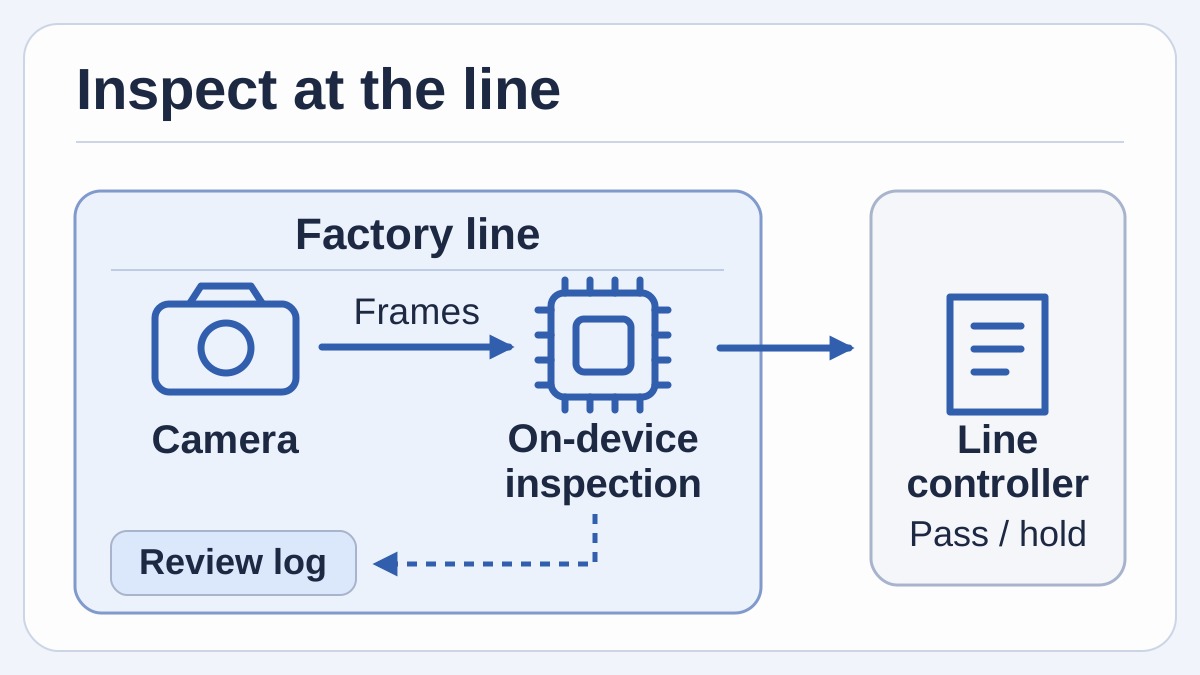
Diagrama original de una estación de inspección propuesta. La ruta local lleva la decisión al controlador de línea. La ruta de revisión guarda por separado determinadas excepciones.
Instalar el procesamiento junto a las cámaras permite conservar en la estación el vídeo habitual. Supongamos que dos flujos comprimidos funcionan a 8 Mb/s cada uno durante un turno de ocho horas. Transmitirlos de forma continua consumiría unos 57,6 GB por turno, en unidades decimales y sin contar la sobrecarga de los protocolos. Enviar solo el identificador de pieza, la hora, el código de motivo y la decisión de cada evento genera un tráfico diferente. Son cifras de planificación y el ahorro real depende de la tasa de bits de las cámaras, la frecuencia de eventos y lo que deba conservarse.
El procesamiento local también cambia quién puede ver las imágenes. Los recortes pueden mostrar marcas de producto o ajustes del proceso aunque el resto del fotograma quede reservado. Limita cuánto se guarda de los casos señalados, identifica quién puede exportarlos y registra el acceso como se hace con otras pruebas de control de calidad. Una prueba de aceptación útil desconecta el enlace exterior, pasa piezas etiquetadas y verifica que la estación sigue tomando decisiones sin que la cola de eventos ni los archivos guardados excedan sus límites. Al recuperar la conexión, el equipo puede comprobar exactamente qué datos salen.
La misma arquitectura puede comprobar si falta un elemento de fijación en una pieza metálica colocada en un útil. Con una zona fija y luz constante, una regla podría bastar para comprobar ese elemento mientras un modelo compacto busca un defecto más variable, como un borde dañado de la carcasa. El software puede indicar qué comprobación provocó la retención y guardar solo la zona de imagen relevante. Empezar con unas pocas clases de defectos bien definidas facilita investigar las retenciones erróneas y los defectos que pasaron inadvertidos antes de añadir cámaras o modelos.
La cinta transportadora determina el tiempo disponible
Supongamos que el disparo de inspección está a 0,20 m del desviador y la cinta se mueve a 1,0 m/s. En ese ejemplo, una pieza tarda 200 ms en recorrer la distancia. Si reservas 40 ms para la comunicación con el controlador, la actuación y un margen, a la aplicación le quedan 160 ms desde el disparo hasta que la decisión está lista. A 1,25 m/s, el recorrido dura 160 ms y quedan 120 ms para la aplicación con la misma reserva. Son cifras de la estación propuesta y deben sustituirse por mediciones de la línea real.
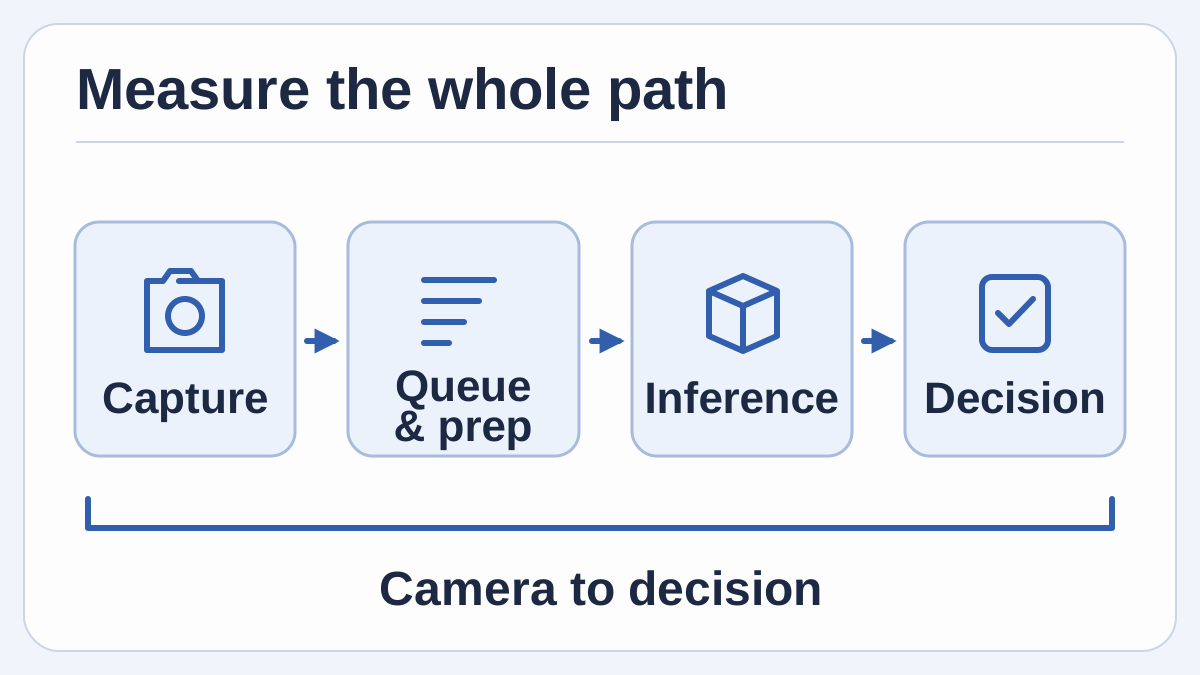
Diagrama original de las etapas que comparten el tiempo disponible antes de que la pieza llegue al desviador. La prueba piloto necesita marcas de tiempo para todo el recorrido y una reserva para el control posterior.
Mide desde el disparo o calibra el desfase si la cámara y el controlador usan relojes distintos. Registra cuándo llega el último fotograma necesario, cuándo termina el preprocesamiento, cuándo devuelve el resultado la inferencia y cuándo recibe la decisión el PLC. Un modelo rápido puede parecer suficiente si el ensayo comienza con un tensor listo en memoria. La medición desde el disparo hasta el controlador incluye la exposición, la transferencia, la espera de la segunda cámara y las colas de otras tareas.
| Qué medir en la estación | Qué problema puede revelar | Cómo ponerlo a prueba |
|---|---|---|
| Tiempo desde el disparo hasta la decisión lista, con percentiles 95 y 99 | Retrasos de sincronización, conversión de imagen, procesamiento alternativo o competencia en la cola | Usa las dos cámaras con el modelo elegido y el registro activo a una velocidad representativa |
| Decisiones tardías, ausentes o asignadas a otra pieza | Fallos ocultos entre las ejecuciones con marcas de tiempo válidas | Concilia el número de disparos y cada identificador con el registro del controlador |
| Defectos no detectados y retenciones falsas por tipo de defecto | Una media aparentemente buena que oculta errores infrecuentes y costosos | Usa ejemplos conocidos con casos dudosos y piezas normales en buen estado |
| Potencia sostenida, temperatura y longitud de cola | Reducción de rendimiento por calor o acumulación de trabajo tras la demostración inicial | Mantén el armario, los ventiladores y el tráfico de las cámaras previstos hasta alcanzar el equilibrio térmico |
Informa del total de casos junto a los percentiles. Si una imagen nunca llega, excluir esa pieza del cálculo puede hacer que la estación parezca más rápida y ocultar una inspección omitida. Registra por separado los incumplimientos de plazo y los errores de clasificación. Después revisa dónde coinciden. Un defecto real puede clasificarse correctamente, pero demasiado tarde para actuar. Los equipos responsables de la aplicación y la línea necesitan conocer ese caso.
Una prueba útil compara las mismas piezas y permite decidir sobre la línea
- Solicita la configuración real de evaluación. Pregunta a Quectel por el acceso a muestras, la placa portadora, el soporte de cámaras y controladores, las versiones del entorno de ejecución y el compilador, y la configuración de memoria y almacenamiento. Confirma qué formatos de modelo y operaciones admite el acelerador con ese software. Pide el procedimiento de actualización y recuperación antes de dar por lista la plataforma para la planta.
- Recoge un conjunto etiquetado pequeño de un solo defecto visible. Incluye piezas buenas, defectos confirmados y casos sobre los que el personal suele discrepar. Registra los ajustes de lente e iluminación por lote. Reserva ejemplos de otro lote o turno para ver si afectan los cambios de reflectividad, embalaje o desgaste normal.
- Ejecuta la nueva estación en paralelo a la revisión habitual. Mantén a cargo el controlador y el control de calidad existentes mientras el sistema candidato registra qué haría. Compara clasificaciones, identificadores y plazos en el mismo flujo. Ante una diferencia, revisa juntas las dos vistas de la pieza y su entrada en el controlador.
- Prueba las condiciones que pueden cambiar el resultado. Usa la mayor velocidad aprobada, dispara las cámaras con poco intervalo, interrumpe una cámara brevemente y reinicia en frío. Repite con el armario caliente mientras se escriben registros de excepción. Comprueba cómo se comporta la línea si la estación deja de entregar resultados a tiempo.
- Evalúa si el ahorro justifica integrar el módulo. Compara el tráfico y el esfuerzo de revisión con los costes de la placa, la integración, el mantenimiento y la validación periódica cuando cambian las líneas de producto. Incluye el trabajo de investigar retenciones falsas. Acordad un máximo de decisiones tardías y umbrales de calidad por defecto antes de permitir que la prueba influya en producción.
La prueba también puede revelar cuándo más capacidad de cálculo deja intacto el problema. Si una nueva vista convierte un pliegue ilegible en una señal clara, ese cambio físico quizá aporte más que un modelo mayor. Si el tiempo con una sola cámara es estable pero con dos aparecen colas largas, medir la transición entre la preparación de imagen y la inferencia puede ayudar más que bajar el umbral del modelo. Ese aprendizaje vale incluso si se conserva la inspección habitual.
Una estación de inspección local se demuestra pieza a pieza
La muestra de Quectel ofrece a fabricantes una forma de probar un flujo de visión más completo en un módulo industrial compacto. La mejor prueba inicial sería un turno normal en el que el vídeo se mantenga dentro de la planta, la estación envíe a tiempo decisiones vinculadas a las piezas correctas y el operario pueda justificar luego una retención. Ese es el tipo de registro que permite a la persona responsable de la línea decidir si amplía el ensayo.
Fuentes
- Anuncio de Quectel del SP900BF-AP, 11 de noviembre de 2026, distribuido por Business Wire
- Especificaciones del Quectel SP900BF-AP y fotografía oficial del módulo
- Ficha general del procesador Qualcomm Dragonwing IQ-9075
- Guía de Qualcomm sobre hardware de desarrollo para IoT, junio de 2026
Para guardar y buscar las observaciones, las mediciones y las decisiones de la prueba, crea una cuenta en Telli.sh.